판금 가공용 부품 설계는 CNC 가공이나 3D 프린팅과는 근본적으로 다른 접근 방식을 요구합니다. 판금 제조에서는 평평한 금속판을 절단, 펀칭, 접는 과정을 거쳐 3차원 구조 부품으로 만듭니다. 최신 CAD 소프트웨어를 사용하면 거의 모든 복잡한 형상을 그릴 수 있지만, 이러한 디지털 선을 비용 효율적인 실제 금속 부품으로 구현하는 과정에서 제조를 고려한 설계(DFM)가 매우 중요해집니다.
공장 현장에 최적화된 설계를 하지 못하면 심각한 재료 변형, 굽힘 부위 균열, 불량률 증가, 생산 일정 지연 등의 문제가 발생할 수 있습니다. 반대로, 잘 최적화된 DFM(설계 제조성) 전략은 제조 공정을 가속화할 뿐만 아니라 금형 및 인건비를 대폭 절감할 수 있습니다. 이 종합 가이드에서는 판금 설계의 필수적인 모범 사례를 살펴보고 반드시 피해야 할 가장 일반적인 실수를 강조합니다.
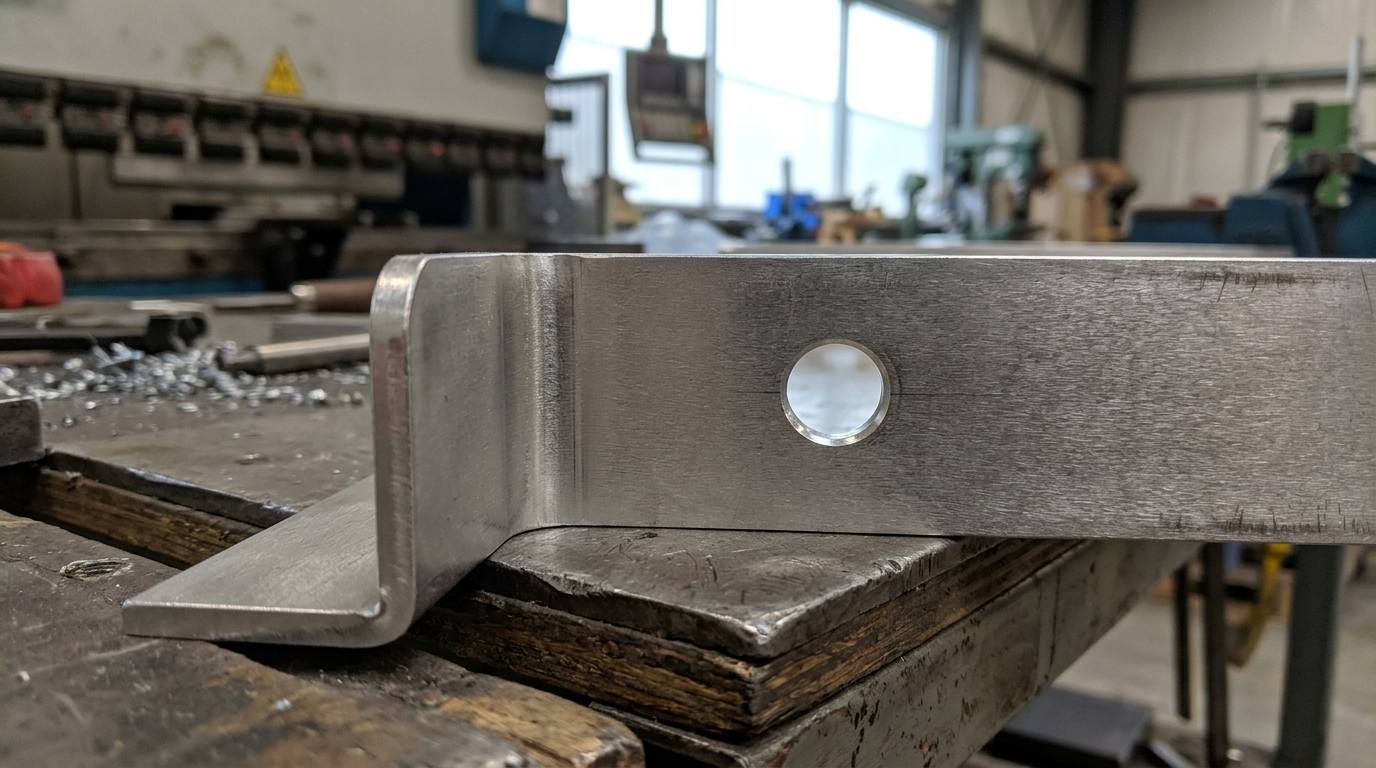
판금 설계의 가장 기본적인 원칙은 굽힘에 관한 것입니다. 프레스 브레이크로 평평한 판재를 V자형 다이에 구부리면 굽힘 바깥쪽의 재료는 늘어나고 안쪽은 압축됩니다. 금속이 파손되거나 휘어지는 것을 방지하기 위해 엔지니어는 정확한 내부 굽힘 반경을 지정해야 합니다.
일반적으로 내부 굽힘 반경은 재료 두께(1T) 이상이어야 합니다. 고장력 탄소강이나 특정 항공우주 등급 알루미늄 합금과 같은 경질 재료의 경우 균열을 방지하기 위해 최소 반경을 2T 또는 3T까지 늘려야 할 수도 있습니다. 또한 제조 비용을 절감하려면 단일 부품의 모든 굽힘에서 굽힘 반경을 균일하게 유지하는 것이 좋습니다. 이렇게 하면 프레스 브레이크 작업자가 굽힘 작업 사이에 시간이 많이 소요되는 공구 교체를 할 필요가 없어집니다.
굽힘선에 너무 가깝게 구멍, 슬롯 또는 절단부를 배치하는 것은 전형적인 설계 결함입니다. 굽힘 과정에서 굽힘선 근처의 재료는 극심한 응력을 받습니다. 만약 구멍이 이러한 변형 영역에 위치하면 타원형으로 늘어나 하드웨어 삽입이나 구조적 정렬에 사용할 수 없게 됩니다.
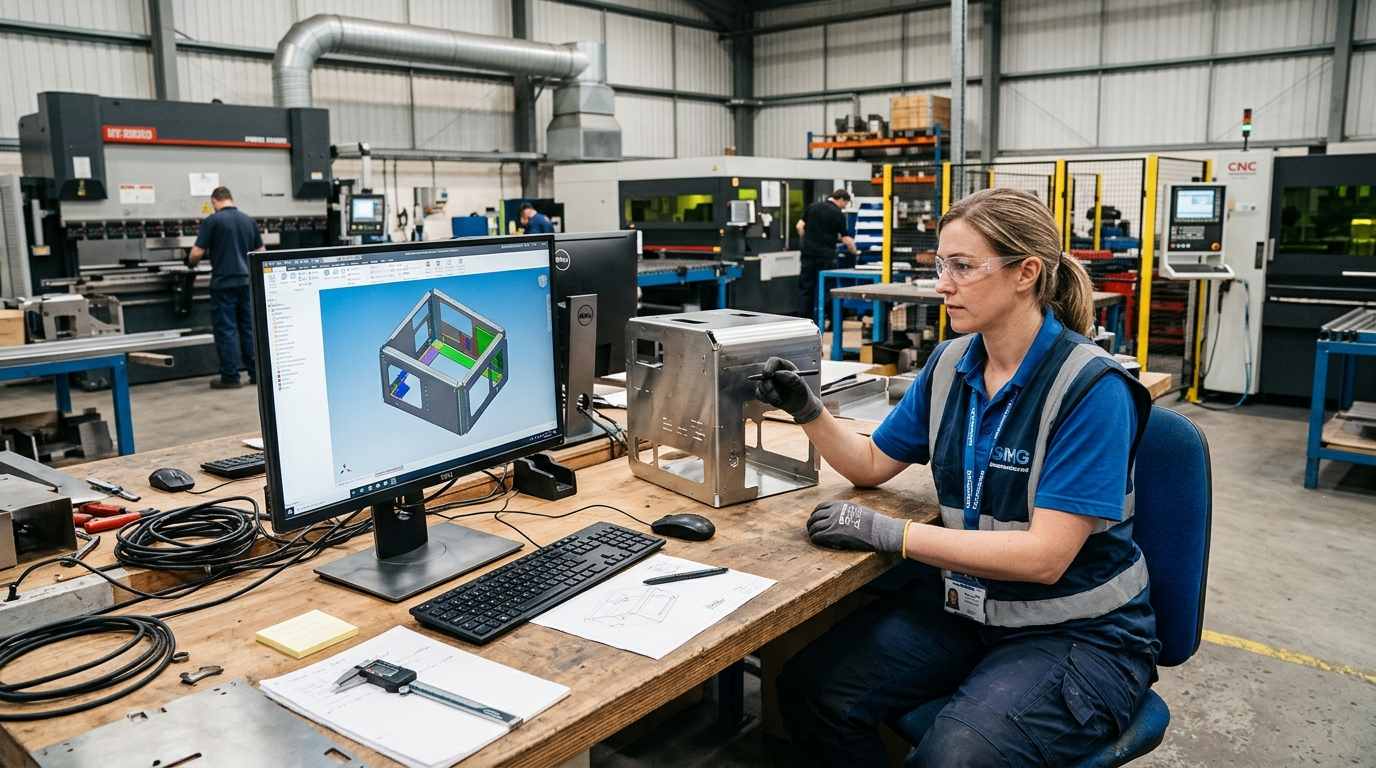
형상의 무결성을 보장하려면 구멍 가장자리에서 굽힘 시작점까지의 거리가 재료 두께의 2.5배에 굽힘 반경을 더한 값(2.5T + R) 이상이어야 합니다. 이 규칙은 특히 복잡한 형상을 설계할 때 매우 중요합니다. 맞춤형 판금 인클로저 내부 마더보드와 냉각 팬의 정밀한 정렬이 필요한 경우, 공간 제약으로 인해 굽힘 부분 근처에 구멍을 뚫어야 한다면 제조 파트너가 굽힘 공정 후에 구멍을 뚫어야 할 수 있으며, 이로 인해 2차 가공 비용이 크게 증가합니다.
평판의 가장자리 부근에서 굽힘 작업을 수행할 때 인접한 재료가 찢어질 수 있습니다. 이를 방지하기 위해 엔지니어는 굽힘 완화 장치를 적용해야 합니다. 굽힘 완화 장치는 굽힘선 바로 옆의 재료에 작은 홈을 파서 금속이 자연스럽게 늘어날 수 있는 공간을 제공하는 것입니다.
굽힘 완화부의 폭은 최소한 재료 두께 이상이어야 하며, 깊이는 굽힘 반경보다 약간 더 깊어야 합니다. 마찬가지로, 금속을 절단하기 전에 날카로운 모서리에 모따기 또는 둥근 필렛을 적용하면 조립 라인 작업자가 부품을 더 안전하게 다룰 수 있을 뿐만 아니라 분체 도장 처리의 접착력도 향상됩니다.
경험이 풍부한 기계 엔지니어조차도 때때로 중장비의 물리적 제약을 간과하곤 합니다. 아래는 제작 작업 흐름을 방해하는 가장 흔한 실수들입니다.
불필요하게 엄격한 허용 오차를 지정하는 경우: CNC 가공은 ±0.005인치의 정밀도를 쉽게 달성할 수 있지만, 판금 프레스 브레이크에서 동일한 정밀도를 요구하는 것은 비현실적이고 비용도 많이 듭니다. 특정 장착 지점에서 엄격한 정밀도가 요구되는 경우가 아니라면, 표준 판금 공차(일반적으로 ±0.015인치)를 사용하는 것이 좋습니다. 공차를 너무 높게 설정하면 제조업체가 특수 공구를 사용해야 하고 불량률이 증가하여 청구서 금액이 부풀려집니다.
불가능한 닫힌 기하학적 구조 설계하기: 프레스 브레이크는 상부 펀치와 하부 V 다이가 작동할 수 있도록 물리적인 공간이 필요합니다. 공구 공간을 확보하지 않고 높고 좁은 U자형이나 완전히 닫힌 상자 모양을 설계하면 부품을 구부릴 수 없게 됩니다. 이러한 부품을 설계할 때는 다음과 같은 사항을 고려해야 합니다. 정밀 판금 브래킷접는 순서를 항상 머릿속으로 그려보고, 각 굽힘 작업 후 기계가 충분히 후퇴할 수 있도록 여유 공간을 확보하십시오.
하드웨어 삽입 여유 공간 무시: 셀프 클린칭 패스너(예: PEM 너트 및 스탠드오프)를 사용하면 얇은 판금에 강력한 나사산을 만들 수 있습니다. 그러나 이러한 패스너를 수직 벽이나 굽은 부분에 너무 가깝게 설치하면 하드웨어 삽입 프레스가 구멍에 맞지 않을 수 있습니다. 최소 모서리 간격 요구 사항은 항상 패스너 제조업체의 데이터시트를 참조하십시오.
여러 판금 부품을 접합하는 방법을 결정하는 것은 DFM(설계 제조성) 측면에서 매우 중요한 고려 사항입니다. 로봇 및 수동 TIG/MIG 용접은 탁월한 구조적 강성을 제공하여 구조물 제작에 이상적입니다. 중장비 거치대용접 과정에서는 극심한 열이 발생합니다. 이 열로 인해 얇은 판금이 휘어질 수 있으며, 미관을 복원하기 위해서는 용접 후 교정 및 연마 작업에 많은 비용이 소요될 수 있습니다.
가능한 한 엔지니어는 기계적 체결 방식을 고려해야 합니다. 교차하는 탭과 슬롯을 설계하거나, 산업용 리벳을 사용하거나, 셀프 클린칭 하드웨어를 사용하면 조립 시간을 크게 단축할 수 있습니다. 또한 기계적 체결 방식을 사용하면 제품을 평면 포장하여 배송할 수 있으므로, 완전히 용접된 속이 빈 케이스를 배송하는 것보다 국제 운송 비용을 크게 절감할 수 있습니다.
최적화된 판금 설계를 위해서는 제품 개발팀과 생산 현장 간의 긴밀한 협력이 필수적입니다. DFM(설계 제조성) 원칙을 엄격히 준수하여 굽힘 반경을 표준화하고, 구멍 간격을 준수하며, 공구 접근성을 고려한 설계를 통해 첫 번째 판금을 절단하기 전에 병목 현상을 제거할 수 있습니다.
화푸성(Huapusheng)의 전담 엔지니어링 팀은 모든 프로젝트에 대해 사전 예방적인 DFM(설계 제조성 분석)을 제공합니다. 3D CAD 파일을 검토하여 잠재적인 제조 위험을 파악하고 비용 절감 방안을 제안함으로써 시제품부터 대량 생산까지 하드웨어의 확장성을 완벽하게 보장합니다. 지금 바로 설계를 제출해 주시면 차기 생산 공정을 최적화하는 데 함께 나서겠습니다.
판금 부품이 굽힘 과정에서 파손되는 가장 흔한 이유는 무엇입니까?
가장 흔한 고장 원인은 주어진 재료 두께 또는 경도에 비해 내부 굽힘 반경을 너무 작게 지정하여 발생하는 금속 파손입니다. 금속이 찢어지지 않고 늘어날 수 있도록 항상 최소 굽힘 반경(일반적으로 1T)을 준수하십시오.
하나의 부품에 여러 개의 서로 다른 굽힘 반경을 사용할 수 있습니까?
CAD 소프트웨어에서는 가능하지만, 한 부품에 여러 개의 서로 다른 굽힘 반경을 사용하는 것은 권장하지 않습니다. 이렇게 하면 프레스 브레이크 작업자가 기계를 멈추고 각기 다른 굽힘마다 펀치와 다이 툴링을 수동으로 교체해야 하므로 인건비와 생산 시간이 크게 증가합니다.
레이저 절단 시 발생하는 열은 DFM에 어떤 영향을 미칠까요?
절단면이나 구멍이 너무 가깝게 배치되면 파이버 레이저에서 발생하는 집중된 열로 인해 그 사이의 얇은 금속 조각이 휘거나 녹을 수 있습니다. 따라서 펀칭 또는 레이저 절단면 사이의 간격은 금속 두께보다 크게 유지하는 것이 가장 좋습니다.
 지금 견적을 받으세요


메시지를 남겨주세요
Wechat으로 스캔 :
WhatsApp으로 스캔 :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska

 IPv6 네트워크 지원