중국 판금 가공 파트너를 선택할 때는 정확한 공정 능력을 포함한 여러 요소를 검증해야 합니다. 판금 마감 스크린 인쇄가격 협상에 앞서 품질 인증, 엔지니어링 지원, 그리고 원활한 소통을 먼저 고려해야 합니다. 잘못된 선택은 재작업, 금형 손실, 지연, 그리고 지적 재산권 침해 위험으로 이어질 수 있습니다. 2026년에는 증가하는 국내 수요와 더욱 엄격해진 품질 기준 때문에 더욱 신중한 선택이 요구됩니다. OEM급 공장은 자체 공정과 엔지니어를 보유하고 있지만, 일반 무역 회사는 그렇지 않습니다.
먼저 공장의 설비와 인증을 확인하십시오. 이 단계를 통해 공장이 귀사의 품질 요구 사항을 충족할 수 있는지 확인할 수 있습니다.
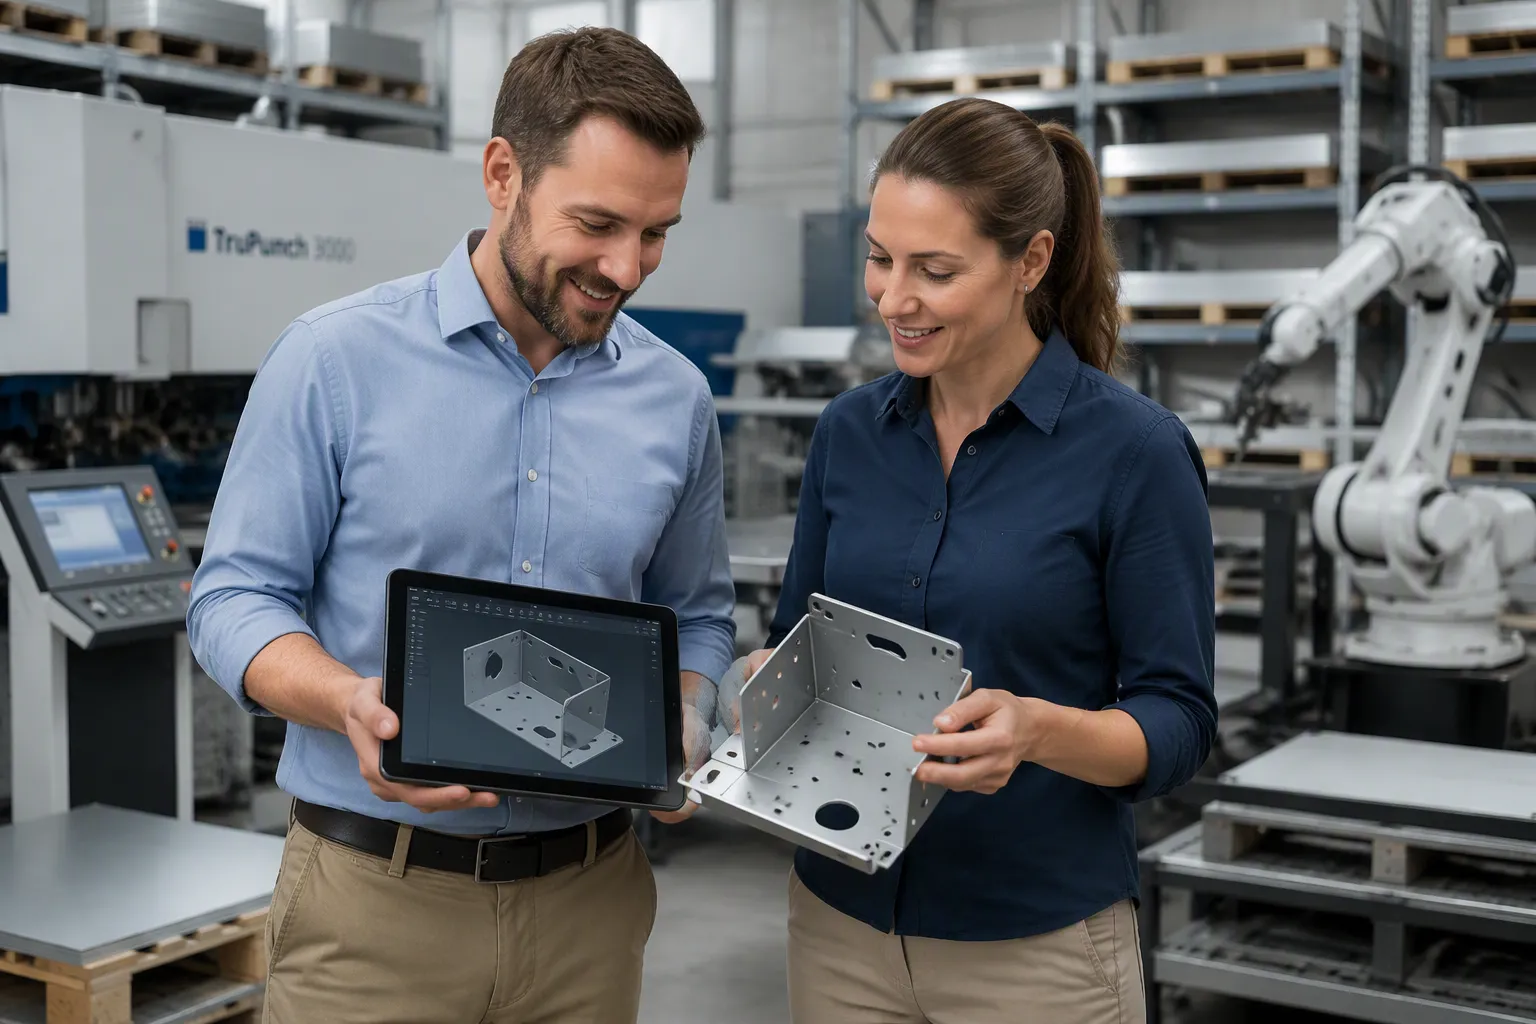
디자인 관련 도움은 초기에 요청하세요. 이렇게 하면 비용이 많이 드는 실수를 줄이고 시간을 절약할 수 있습니다.
소량의 시험 주문부터 시작해 보세요. 이렇게 하면 대량 생산에 착수하기 전에 공장의 역량을 확인할 수 있습니다.
중국 판금 가공 업체를 평가할 때, 네 가지 요소가 협력 관계의 성공 여부를 결정합니다. 각 요소는 마케팅 문구 너머의 공장의 진정한 역량을 보여줍니다.
가격 협상 전에 공장 설비를 반드시 확인해야 합니다. 공장에 있는 기계들이 공장의 허용 오차, 사용 가능한 재료, 생산량에 영향을 미칩니다. CNC 펀칭의 경우, 아래 매개변수들은 자격을 갖춘 OEM급 제조업체에서 기대할 수 있는 표준적인 역량을 나타냅니다.
매개변수 | 사양 |
|---|---|
재질 두께 | 0.5mm – 10mm |
재료 지원 | 알루미늄, 스테인리스강, 연강, 구리 |
구멍 모양 | 원형, 사각형, 직사각형, 슬롯형, 맞춤형 |
최대 용지 크기 | 최대 1250mm × 2500mm (인쇄기에 따라 다름) |
용인 | ±0.05mm (일반적인 값) |
생산량 | 소량 시제품 제작에서 대량 생산까지 |
일반적인 수동 또는 기계식 펀치는 펀치 크기와 재료 경도에 따라 최대 3~6mm 두께의 판금을 처리할 수 있습니다. 유압식 및 CNC 펀치 프레스는 적절한 툴링을 사용하면 10mm 이상의 두께도 처리할 수 있습니다. 정밀한 공차와 반복적인 작업에는 CNC 가공에 적합한 경화강 다이가 필수적입니다. 공구 마모 및 변형을 방지하려면 펀치와 다이 사이의 간격이 재료 두께와 일치하는지 확인해야 합니다.
설비를 잘 관리하는 공장은 일관된 품질을 제공합니다. 자격을 갖춘 제조업체라면 다음과 같은 관행을 따를 것으로 예상할 수 있습니다.
펀치 공구는 재질 경도 및 사용 빈도에 따라 5,000~20,000회 타격 후 점검하고 날카롭게 연마하십시오.
모든 움직이는 부품에 정기적으로 윤활유를 바르십시오.
정기적으로 정렬 점검을 실시하십시오.
금형 마모 상태를 정기적으로 검사하여 공구 수명을 연장하고 정밀도를 확보하십시오.
HPS 당사는 모든 생산 단계에서 이러한 사양을 충족하는 첨단 CNC 펀칭, 레이저 절단, 벤딩 및 용접 장비를 운영합니다.
인증은 정식 OEM 제조업체와 일반 주문 제작 업체를 구분하는 기준이 됩니다. 각 산업 분야마다 특정 인증이 요구되므로, 공급업체가 귀사 제품에 필요한 인증을 보유하고 있는지 확인해야 합니다. 아래 표는 산업별 요구 사항을 보여줍니다.
산업 | 기본 인증 | 추가 요구 사항 |
|---|---|---|
일반 OEM | ISO 9001:2015 | FAI/Cpk 데이터는 요청 시 제공됩니다. |
자동차 | IATF 16949 | PPAP 문서 |
항공우주/방위산업 | AS9100D | 자재 추적성, ITAR 인식 |
의료기기 | ISO 13485 | 청결도 및 표면 거칠기 제어 |
ISO 9001:2015는 기본 인증이며, 산업별 인증(IATF 16949, AS9100D, ISO 13485)은 규제된 OEM 사업에 적합하게 구축된 공급업체임을 나타냅니다.
업종별 인증 외에도 더 광범위한 규정 준수 환경을 이해해야 합니다. 다음 표는 시장 진출을 규정하는 인증 목록입니다.
인증 | 범위 | OEM 소싱과의 관련성 |
|---|---|---|
ISO 9001:2015 | 품질 관리 시스템 | 모든 산업 공급업체에 대한 필수 기준 |
ISO 14001:2015 | 환경 관리 | EU 및 기업 지속가능성 규정 준수에 필수적입니다. |
ISO 45001:2018 | 산업 보건 및 안전 | 고위험 환경에서 감사 준수에 필수적입니다. |
CE 마크 | EU 적합성 인증(기계, EMC, LVD) | 유럽 경제 지역에서 판매되는 제품에 필수 사항입니다. |
UL 인증 | 구성 요소/시스템의 안전성 | 전기함 및 패널에 필수적입니다(예: UL 50, UL 508A). |
FDA 21 CFR 파트 820 | 품질 시스템 규정 | 의료용 판금 부품에 필수적입니다. |
AS9100D | 항공우주 품질 관리 | 항공우주 및 방위산업 공급망의 경우 |
RoHS/REACH | 유해물질 규정 준수 | 전자제품 및 EU 시장에 필수 사항 |
자격증을 평가할 때 다음 실용적인 조언을 따르세요.
ISO 9001 인증은 오랜 경험을 가진 제조업체들 사이에서 일반적이며, 공정 관리, 시정 조치 절차 및 공급업체 자격 검증을 포함합니다. 최신 인증서를 요청하여 인증 범위가 귀사의 요구 사항과 일치하는지 확인하십시오.
자동차 관련 작업의 경우, IATF 16949 규정 준수는 규모가 크고 전문성이 뛰어난 공급업체에서 제공합니다. 해당 공급업체가 초도품 검사(FAI) 보고서와 GD&T 주석이 포함된 CMM 출력물을 지원할 수 있는지 문의하십시오.
의료기기 관련 작업의 경우, 제조업체가 ISO 13485 요구사항에 맞춰 공정을 진행하는지 확인하십시오.
구매를 결정하기 전에 인증 서류를 요청하십시오. 마케팅 문구보다는 문서화된 프로세스를 통해 품질을 검증하십시오.
HPS ISO 9001:2015 인증을 보유하고 있으며, 자동차 고객사를 위해 IATF 16949 표준에 부합하는 프로세스를 지원하고, 수출 시장을 위한 완벽한 문서화 역량을 갖추고 있습니다.
제조를 위한 설계(DFM) 지원은 재작업률과 생산 비용을 직접적으로 줄여줍니다. 견적 단계에서 DFM 분석을 제공하는 제조업체는 생산 현장에 문제가 발생하기 전에 이를 예방할 수 있습니다. 아래 표는 특정 DFM 규칙이 재작업을 줄이는 방법을 보여줍니다.
DFM 설계 규칙 | 재작업을 줄이는 방법 | 정량화된 영향 |
|---|---|---|
접근성을 고려하여 용접 이음매를 설계하십시오. | 용접공이 쉽게 닿을 수 없는 접합부는 특수 고정 장치와 더 느린 이동 속도가 필요합니다. | 접근성을 무시할 경우 재작업률이 높아집니다. |
도면에 마스킹 요구 사항을 명시적으로 지정하십시오. | 생산 과정에서 발견된 원인 불명의 마스킹으로 인해 재작업 및 지연이 발생했습니다. | 늦게 발견된 마스킹 요구 사항으로 인한 재작업 및 지연을 방지합니다. |
안전한 구멍과 굽힘 부분 사이의 거리를 유지하십시오 (예: 1.0mm 스테인리스강의 경우 3.0mm 대 0.5mm). | 굽힘선에 너무 가까운 구멍은 성형 과정에서 변형되어 불량품 발생 또는 재작업이 필요하게 됩니다. | 복잡한 부품의 경우 불량품 발생률이 총 생산 비용의 5~15%에 달할 수 있습니다. |
평면 패턴에 굽힘 완화를 추가합니다. | 릴리프 처리를 생략하면 모서리가 찢어져 부품을 폐기해야 할 수도 있습니다. | 각 모서리가 4개씩 있는 100개 부품 생산 과정에서 최대 400개의 잠재적 결함 발생 위치를 방지합니다. |
설계 초기 단계부터 DFM(설계 용이성 개선) 원칙을 적용하십시오. | 조기 도입으로 자재 낭비와 생산 오류를 줄일 수 있습니다. | 자재 낭비 약 18% 감소, 생산 오류 거의 4분의 1 감소 |
DFM(제조 용이성 설계)은 설계 결정을 실제 제조 역량에 맞춰 조정함으로써 비용을 절감합니다. 재료 낭비를 최소화하고, 맞춤형 툴링을 없애고, 설정 시간을 단축하고, 조립을 간소화합니다. 제조 비용을 증가시키는 일반적인 설계 오류는 다음과 같습니다.
중요하지 않은 부분에 대한 불필요하게 엄격한 공차
비표준 굽힘 반경 또는 구멍 크기로 인해 맞춤형 공구가 필요한 경우
재료를 낭비하거나 비효율적으로 결합되는 부품
복잡한 고정 장치가 필요하거나 정렬 기능이 부족한 조립품
점검, 고정 또는 용접을 위한 접근성이 간과되었습니다.
DFM(설계 제조성)은 일관된 생산이 용이한 부품을 설계함으로써 품질을 향상시킵니다. 표준 툴링, 안정적인 성형 공정, 제조 가능한 공차, 그리고 자체 위치 지정 조립 기능은 모두 변동성을 줄여줍니다. 표준 제조 공정에 맞춘 설계는 준비 시간을 단축하고, 특수 자재 사용을 없애며, 절삭-성형-용접-마감 단계 전반에 걸쳐 흐름을 개선하고, 재작업을 방지합니다. HPS 모든 견적에 대해 DFM(설계 제조성 검토) 피드백을 제공하여 생산 시작 전에 설계를 최적화할 수 있도록 지원합니다.
아시아, 유럽, 미국 간 공급망을 관리하는 업계 관계자들은 판금 가공 수출에 대한 인증 체계가 복잡하게 얽혀 있다고 설명합니다. 일부 표준은 보편적인 기준선 역할을 하고, 다른 표준은 지역별 관문 역할을 하며, 또 다른 표준은 수익성이 높은 방산 및 항공우주 분야 수출에 필수적입니다. 양질의 부품을 생산하는 것은 절반의 성공일 뿐입니다. 적절한 인증을 통해 규정 준수를 입증하는 것이야말로 판금 가공 제품이 국경을 넘어 수출될 수 있도록 하는 핵심입니다. 실제 사례를 들자면, 미국 고객이 베트남에서 주문한 맞춤형 마운팅 브래킷이 공급업체의 RoHS 및 REACH 신고서 미비로 세관에서 통관이 지연되어 수 주간의 지연과 수천 달러의 손실을 초래했습니다.
아래 표는 특정 시장 진출에 필요한 인증을 보여줍니다.
인증/표준 | 목적 / 시장 진출 |
|---|---|
ISO 9001 | 기본 품질 관리 시스템 |
CE 마크 | EU 시장 접근 |
UL 인증 | 미국 전기 인클로저 |
RoHS 및 REACH 선언 | EU/미국 입국을 위한 세관 규정 준수 |
ITAR 규정 준수 | 국방 부문 접근 |
AS9100D | 항공우주 부문 접근 |
IATF 16949 | 자동차 부문 접근 |
견고한 품질 관리 시스템에는 다음과 같은 필수 요소가 포함됩니다.
결함 예방을 핵심 원칙으로 삼는다
지속적인 개선 프로세스
폐기물 감축
원자재부터 완제품까지 자재 추적성 확보
모든 작업대에서 인라인 품질 관리가 이루어집니다.
PPAP 준비 서류는 배송 전에 준비되어야 합니다.
체계적인 공정 평가 및 제조 공정 관리(VDA 6.3)
체계적인 단계: 사양 정의, 자재 추적성 확보, 절단 및 압착, 조립, 현장 품질 관리, 최종 문서화
품질은 단순히 사양을 충족하는 것 이상입니다. 일관되고 신뢰할 수 있는 결과를 제공하기 위해 적절한 시스템, 프로세스 및 규율을 갖추는 것이 중요합니다. 당사는 국제적으로 인정받는 표준과 체계적인 품질 관리 관행을 통해 품질에 대한 확고한 의지를 보여주고 있습니다. 이러한 표준에는 자동차 관련 제조 분야의 IATF 16949, 체계적인 품질 관리 및 지속적 개선을 위한 ISO 9001, 체계적인 공정 평가 및 제조 공정 관리를 위한 VDA 6.3, 그리고 적용 가능한 안전 요구 사항을 위한 UL 157이 포함됩니다. 이는 고객에게 공정 일관성, 제품 품질, 신뢰성 및 장기적인 공급에 대한 더 큰 확신을 의미합니다.
HPS 당사는 모든 생산 라인에 이러한 품질 관리 방식을 적용하여 귀사의 부품이 통관 지연 없이 수출 요건을 충족하도록 보장합니다.
공장의 진정한 역량은 각 생산 단계에 대한 통제력을 검증할 때 드러납니다. 어떤 공정이 사내에서 이루어지고 어떤 공정이 외부 업체에 의존하는지 파악해야 합니다. HPS 절단, 굽힘, 용접 및 마감 공정을 모두 자체적으로 관리하여 일관된 품질을 보장합니다.
내부 관리는 직접적인 책임 소재를 명확히 합니다. 공장에서 핵심 공정을 외주화하면 품질 추적이 어려워지고 리드 타임이 증가합니다. 따라서 단순히 조립 조정을 담당하는 공급업체보다는 핵심 제조 공정을 자체적으로 수행하는 공급업체를 우선적으로 고려해야 합니다.
정밀도는 공작기계에서 시작됩니다. 레이저 절단의 경우 일반적으로 다음과 같은 공차를 예상할 수 있습니다.
프로세스 | 특징 | 허용 오차 범위 |
|---|---|---|
레이저 절단 | 선형 치수 (<100mm) | ±0.05 ~ ±0.1 mm |
레이저 절단 | 선형 치수 (>100mm) | ±0.1 ~ ±0.5 mm |
레이저 절단 | 구멍 직경 (<5mm) | ±0.05 ~ ±0.1 mm |
레이저 절단 | 구멍 직경 (>5mm) | ±0.1 ~ ±0.15 mm |
굽힘 | 각도 공차 | ±0.5° ~ ±1.0° |
굽힘 | 선형 치수(굽힘 후) | ±0.3 ~ ±0.8 mm |
재료 두께는 이러한 값에 영향을 미칩니다. 재료가 얇을수록 더 정밀한 공차를 허용합니다. 공급업체를 선정하기 전에 특정 재료 및 두께에 대한 성능 사양 데이터를 요청해야 합니다.
용접 결함은 부품의 무결성을 손상시킬 수 있습니다. 일반적인 문제점은 다음과 같습니다.
결함 | 근본 원인 | 대응책 |
|---|---|---|
번스루 | 과도한 열 입력, 얇은 단면 | 열을 줄이고, 이동 속도를 높이고, 백킹 바를 사용하십시오. |
다공성 | 오염물질, 습기 | 표면을 깨끗하게 유지하고 가스 분사 범위를 개선하세요. |
융합 부족 | 열 입력이 낮고, 조립 상태가 좋지 않음 | 에너지 증진, 올바른 관절 준비 |
열분해 | 높은 구속력, 수소 | 예열, 스트레스 해소, 저수소 소모품 |
표면 마감 처리에도 유사한 수준의 관리가 필요합니다. 공장에서 모든 마감 처리 단계를 문서화하고 출하 전에 결함 여부를 검사하는지 확인해야 합니다.
최고의 중국 판금 가공 파트너는 시제품 제작에서 양산으로의 원활한 전환을 지원합니다. 시제품 제작을 통해 설계 문제를 파악하고 금형을 검증할 수 있으며, 시범 생산을 통해 목표 생산량 전반에 걸쳐 재현성을 확인할 수 있습니다. 처음 몇 개뿐 아니라 수천 개에 걸쳐 정밀도를 유지하는 공급업체가 필요합니다. HPS 시제품에서 대량 생산으로 전환할 때 허용 오차를 재협상하거나 새로운 변수를 도입하지 않습니다.
불량 자재는 생산에 투입되기 전에 반드시 차단해야 합니다. 자격을 갖춘 중국 판금 가공 협력업체는 입고되는 모든 자재를 문서화된 요구사항에 따라 검증합니다. 다음과 같은 검사가 진행될 예정입니다.
등급, 열 번호, 두께 및 표면 상태를 확인하기 위해 공장 시험 증명서(MTC)와 실제 재료를 대조하여 확인하십시오.
각 배치에서 무작위로 샘플을 추출하여 경도 시험(로크웰 또는 브리넬)을 실시하십시오.
특히 티타늄 및 고합금강의 경우 휴대용 XRF 분석기를 사용하여 화학적 조성을 확인하십시오.
절단하기 전에 원자재의 치수, 평탄도 및 모서리 상태를 확인하십시오.
검사에 불합격한 모든 제품은 격리 후 반송하십시오.
검사는 두 단계에 걸쳐 진행됩니다. 공정 중 검사는 문제를 조기에 발견하고 공정을 관리하는 데 도움이 됩니다. 최종 검사는 납품 전에 모든 사양과 요구 사항이 충족되었는지 확인합니다.
검사 단계 | 발생 시점 | 주요 목적 | 주요 이점 |
|---|---|---|---|
공정 중 검사 | 제작 과정 중 | 문제를 조기에 발견하고 프로세스를 통제하세요. | 위험을 줄이고 효율성을 향상시킵니다. |
최종 검사 | 생산 후 | 모든 사양 및 요구 사항이 충족되었는지 확인하십시오. | 배송 전에 더 높은 품질의 결과를 보장합니다. |
공급업체는 결함이 없는지 확인하고 모든 치수를 검증하며 최종 검사를 마지막 품질 점검 단계로 간주해야 합니다.
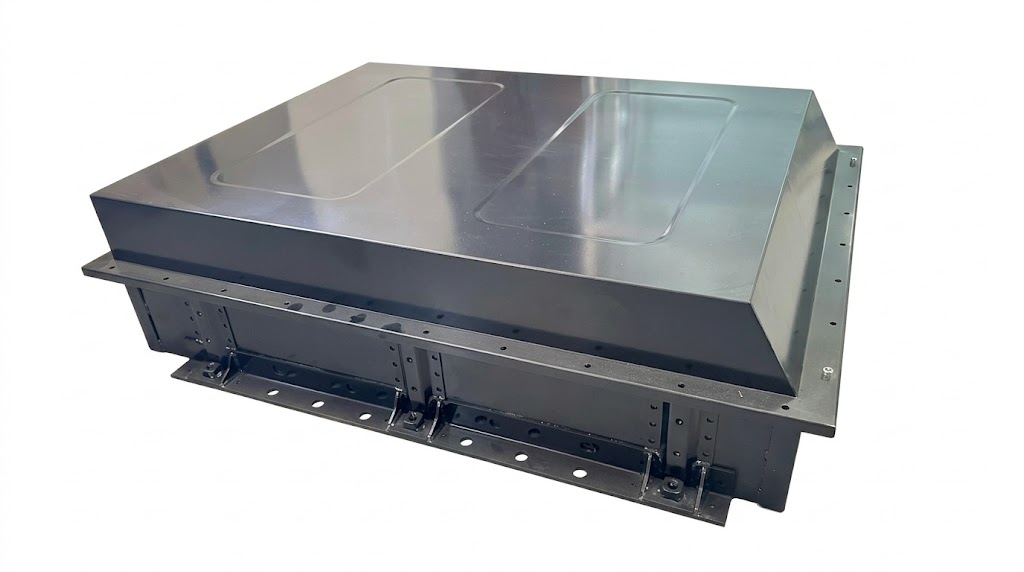
~ 안에 OEM 판금 배터리 박스 제작추적성을 통해 현장에서 불량 부품을 특정 원자재 배치, 기계, 작업자 및 공정 설정까지 추적할 수 있습니다. 모든 측정, 테스트 결과 및 검사 조치는 기록되어야 합니다. 적합성 인증서, 검사 보고서 및 교정 기록은 이러한 감사 추적을 생성합니다. 부적합 사항이 발생하면 8D 보고서와 같은 구조화된 방법을 통해 문제 분석, 확산 방지, 근본 원인 파악 및 영구적인 시정 조치를 수행합니다. 이시카와 다이어그램과 5가지 질문(5 Whys) 방법론이 보조 도구로 사용됩니다. 발견 사항은 FMEA, 관리 계획 또는 작업 지침을 업데이트하는 계기가 될 수 있습니다.
최초 생산품 검사(FAI)는 정의된 요구사항에 따라 초기 생산품을 검증하는 절차입니다. 새로운 부품이 장착되거나 생산 공정이 변경되면 FAI가 실시됩니다. 보고서에는 제품 적합성에 대한 객관적인 증거가 기록됩니다. 항공우주 프로그램에서는 AS9102 표준을 활용하여 체계적인 FAI 문서를 작성할 수 있습니다. 일반적인 문서에는 다음과 같은 내용이 포함됩니다.
최초 부품 검사 및 치수 검사 보고서
풍선 그림 도면 및 자재 인증서
적합성 인증서
AS9102 양식 및 특수 공정 인증
부품 또는 로트 식별
나머지 생산을 진행하기 전에 FAI를 승인하셔야 합니다.
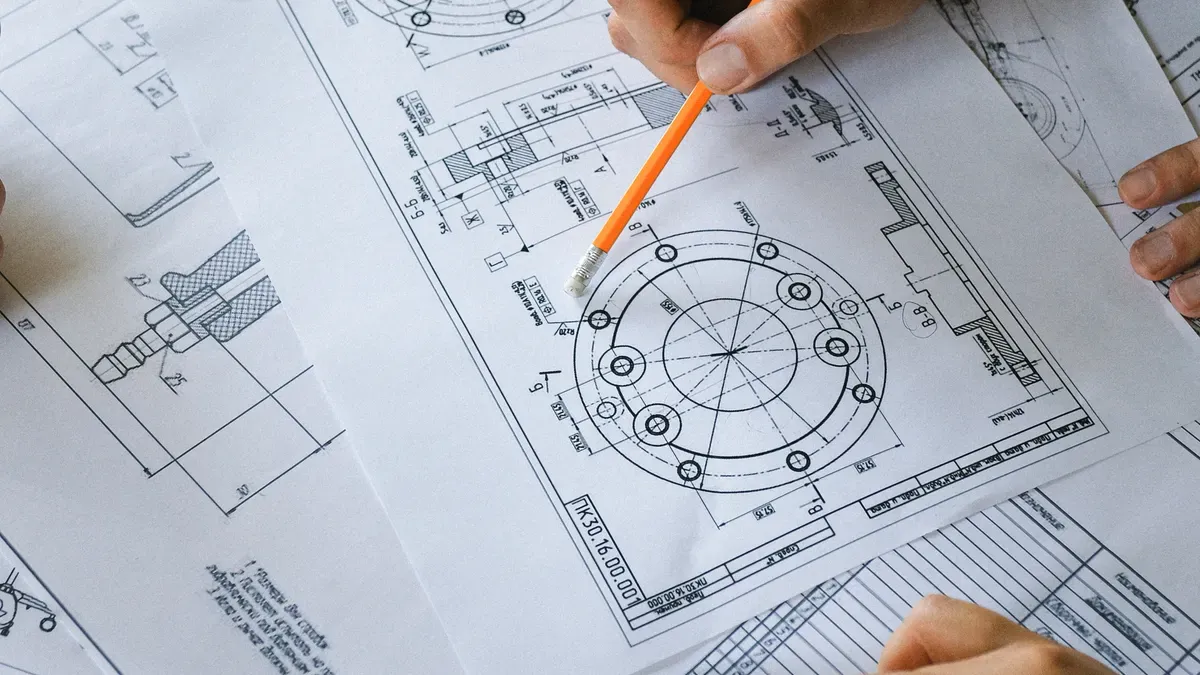
기술 도면은 판금 가공 파트너에게 있어 유일한 정보원 역할을 합니다. 모호한 도면은 해석 오류, 재작업 및 지연을 초래할 수 있습니다. 정확한 도면 작성은 공차, 재료 및 마감 사양이라는 세 가지 핵심 영역에서 시작됩니다.
도면의 모든 치수에는 명확한 공차 표기가 필요합니다. 아래 표는 일반적인 판금 형상에 대해 지정해야 하는 표준 공차 범위를 보여줍니다.
특징 | 표준 공차 | 임계 허용 오차 |
|---|---|---|
절단 프로파일 치수 | ±0.2 mm | ±0.05 mm |
굽힘-구멍 위치 | ±0.3 mm | ±0.1 mm |
굽힘 각도 | ±1.0° | ±0.5° |
평탄도(300mm당) | ±0.5 mm | ±0.2 mm |
재질 등급, 두께 공차 및 열처리 조건을 정확하게 명시해야 합니다. 표면 마감 요구 사항은 별도의 이메일이 아닌 도면에 기재해야 합니다. 명확한 도면은 추측을 방지합니다.
국경을 넘는 견적 요청(RFQ)은 도면과 기대치가 일치하지 않을 때 실패합니다. 대부분의 문제는 세 가지 오해에서 비롯됩니다. 첫째, 일부 구매자는 "표준 마감"을 정의하지 않고 공급업체가 해석해 주기를 기대합니다. 둘째, 구매자는 용접 사양을 생략하고 접합 유형과 용입 깊이를 공장에 맡기는 경우가 많습니다. 셋째, 기능에 중요한 치수가 도면에 명확하게 표시되지 않는 경우가 있습니다.
구멍 직경의 공차 하나라도 잘못되면 멀쩡한 부품이 폐기될 수 있습니다. 부품에 필요한 모든 치수를 문서화하십시오.
첫 도면을 보내기 전에 다음 질문들을 해보세요. 공급업체가 선호하는 가져오기 파일 형식은 무엇인가요? 도면에 변경 이력이 포함된 개정 블록이 있나요? 중요 치수에 기하 공차(GD&T) 표기를 했나요? HPS 견적 요청서(RFQ) 답변 시 이러한 질문들을 모두 포함하여, 귀사의 기술적 의도가 생산에 정확하게 반영되도록 보장합니다. 상세한 도면은 수주에 걸친 불필요한 소통을 방지합니다.
주문 수량과 설계 복잡성에 따라 단가가 결정됩니다. 벤딩 툴, 다이, 지그 등의 툴링 비용은 고정적인 초기 투자 비용으로 추가됩니다. 이러한 비용은 총 주문량에 분산되므로 대량 주문일수록 단가가 저렴해집니다. 시제품의 경우 툴링 비용이 가격을 크게 상승시킵니다. 아래 차트는 주문 수량이 증가함에 따라 단가가 어떻게 감소하는지 보여줍니다.
일반적인 부품에 대한 비용 내역은 다음과 같습니다.
수량 | 단가(USD) | 총비용 | 비용 대비 1,000개 |
|---|---|---|---|
5 | 58.00달러 | 290달러 | +680% |
25 | 32.00달러 | 800달러 | +290% |
100 | 18.00달러 | 1,800달러 | +120% |
500 | 10달러 | 5,000달러 | +22% |
1000 | 8.20달러 | 8,200달러 | 기준선 |
HPS 표준 부품에 대해 숨겨진 공구 비용 없이 투명한 가격을 제공합니다.
최소 주문 수량은 공급업체마다 다릅니다. 한 업계 관계자는 다음과 같이 말합니다.
많은 중국 공장들이 최소 주문량(MOQ)을 500개 또는 1,000개로 설정하지만, MSTFAB는 최소 주문량 20개부터 소량 맞춤 제작을 신속하게 제공합니다.
중국 판금 가공 업체에서 맞춤 부품을 주문할 경우 일반적인 최소 주문 수량(MOQ)은 50~100개입니다. 시제품 제작이나 재주문의 경우 더 적은 수량으로도 협의 가능합니다.
CNC 판금 주문의 표준 제작 기간은 10~15 영업일입니다. 추가 요금을 지불하시면 신속 제작 서비스를 통해 5~7일로 단축할 수 있습니다.
대부분의 OEM급 공장에서는 선금으로 30%~50%를 요구하며, 잔금은 배송 전에 지불해야 합니다. 대량 주문의 경우 송금(T/T) 또는 신용장(L/C) 결제가 가능할 수 있습니다. 구매 계약서에서 결제 조건을 확인하십시오.
많은 공급업체가 제조업체라고 주장하지만 실제로는 중간업체로 운영됩니다. 계약을 체결하기 전에 공장의 실제 운영 여부를 반드시 확인해야 합니다. 자체 생산 라인을 보유한 중국 판금 가공 업체는 무역 회사와는 확연히 다릅니다. 다음 표를 참고하여 일반적인 위장 수법을 파악하고 실질적인 대응책을 마련하십시오.
위장하다 | 대책 |
|---|---|
실제 제조 범위가 없는, 이름만 '제조 주식회사'인 회사 | 사업자 등록증의 사업자 범위를 확인해야지, 회사 이름을 확인해서는 안 됩니다. |
웹사이트에 있는 스톡 공장 사진 | 역이미지 검색(Google 이미지, TinEye, Yandex)을 실행하세요. |
화상 통화를 위해 임대한 공장 | 예고 없이 다시 전화해서 다른 구석구석을 보여달라고 하고, 벽에 걸린 사업자 등록증을 확인하고, 현장 작업자와 이야기를 나눠보세요. |
위조된 인증서(ISO, CE 등) | 발급기관의 공개 등록부(IAF CertSearch, EU NANDO, FDA)와 대조하여 확인하십시오. |
국내 고객만을 대상으로 하는 공장은 필요한 수출 경험이 부족합니다. 이러한 공급업체는 RoHS 또는 REACH 신고서와 같은 통관에 필요한 적절한 서류를 제공하지 못하는 경우가 많습니다. 수출 지향적인 공장은 국제 품질 표준과 운송 요건을 잘 이해하고 있습니다. 직영 공장과 같은 곳은 수출에 필요한 경험을 제공합니다. HPS 이러한 지연을 방지하기 위한 수출 절차를 마련해 왔습니다.
견적 과정에서 몇 가지 경고 신호가 나타나는데, 이는 더 심각한 문제가 있음을 시사합니다. 다음과 같은 행동들을 주의 깊게 살펴보세요:
기술적인 질문을 하지 않고 모든 프로세스에서 역량을 주장함
도면이나 사양서를 요청하지 않고 30분 이내에 견적을 제공해 드립니다.
화상 통화 또는 공장 현장 방문을 거부함
시장 평균보다 훨씬 낮은 가격 책정, 납득할 만한 설명 없음
과거 검사 보고서(고객 정보는 삭제됨)를 제공하지 않음
이러한 신호들은 각각 생산이나 배송 과정에서 문제를 일으킬 가능성이 있는 공급업체를 가리킵니다.
생산 주문을 하기 전에 공급업체의 주장을 반드시 검증해야 합니다. 이러한 절차를 통해 투자를 보호하고 공장이 귀사의 기준을 충족하는지 확인할 수 있습니다.
소싱할 때 맞춤형 에너지 저장 캐비닛 금속 외함생산 현장의 실시간 영상 투어를 요청하십시오. 공급업체에 절단, 벤딩, 용접 및 마감 작업 구역을 보여달라고 하세요. 신뢰할 수 있는 중국 판금 가공 파트너라면 이러한 투명성을 환영할 것입니다. 투어 중에는 활발한 생산 활동, 체계적인 자재 보관, 그리고 교정된 검사 장비를 확인하십시오. 현장 실사를 통해 더욱 확실한 증거를 확보할 수 있습니다. 기계 유지 보수 기록, 직원 교육 기록, 품질 관련 문서를 직접 확인할 수 있습니다.
시제품 주문은 공급업체의 엔지니어링 및 생산 능력을 검증하는 데 도움이 됩니다. 시범 생산은 목표 생산량에서 공정이 제대로 작동하는지 확인하는 데 사용됩니다. 두 단계 모두에서 다음 요소들을 테스트해야 합니다.
사이클 시간 및 경로 확인
재료 수율 평가
경기력 평가
최초 생산품 검사
최종 품질 검사
하드웨어 설치 확인
조립 적합성 테스트
포장 방법 검증
재작업률 추적
기록 및 추적성 검증
또한 생산 속도에 맞춰 품질 관리가 제대로 작동하는지 확인해야 합니다. 굽힘 각도 편차, 코팅 편차 또는 하드웨어 삽입 문제와 같은 반복적인 문제를 주의 깊게 살피십시오. 전체 배치를 출하하기 전에 포장 및 배송 문서를 확인하십시오.
기존 고객, 특히 같은 업계의 고객에게 연락하십시오. 납기 준수율, 불량률, 소통 응답 속도에 대해 문의하십시오. 이전 주문에서 생산된 부품 샘플을 요청하여 치수 정확도, 표면 마감, 조립 적합성 등을 검사하십시오. 수출 실적이 우수한 공급업체는 주저 없이 참고 자료를 제공할 것입니다.
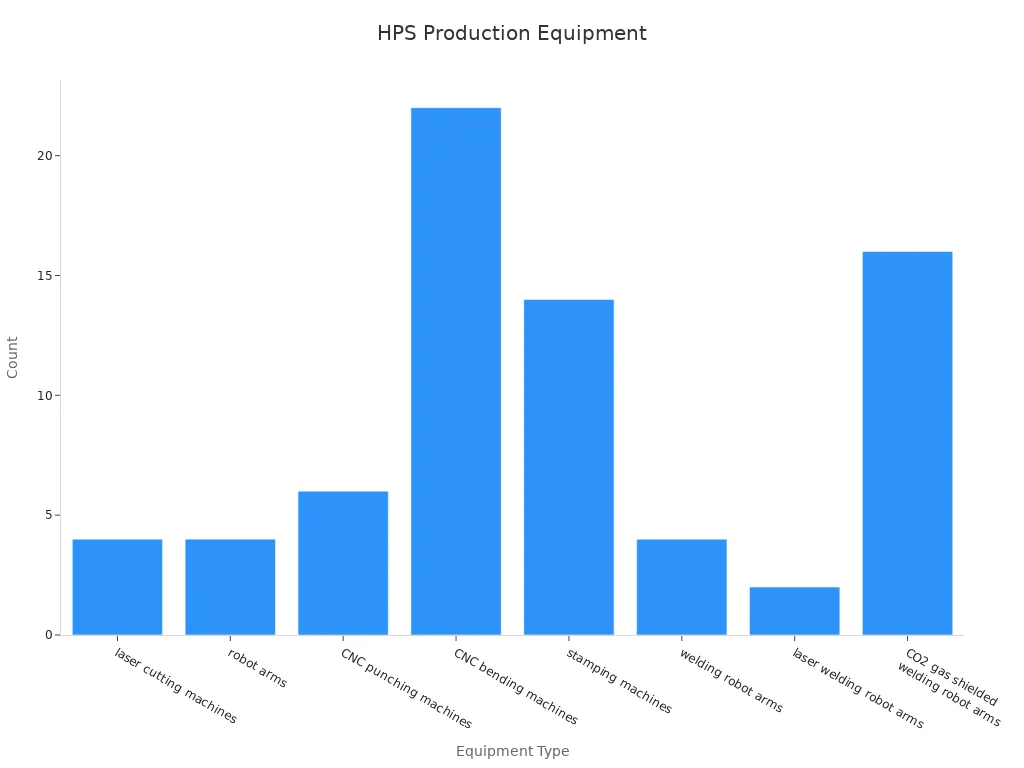
HPS 모든 주장은 제3자 검증을 통해 뒷받침됩니다. Intertek은 공장 현장을 직접 방문하여 감사를 실시했으며, 감사 보고서(번호 474194629_P+T)는 2026년 7월까지 유효합니다. 또한, 자동차 정비 관련 IATF 16949 인증과 품질 경영 관련 ISO 9001:2015 인증을 보유하고 있습니다. 이러한 인증을 뒷받침하는 장비 목록은 다음에서 확인하실 수 있습니다.
범주 | 확인된 세부 정보 |
|---|---|
절단 및 성형 | 레이저 절단기 4대, CNC 펀치 6대, CNC 벤딩기 22대, 스탬핑기 14대 |
용접 및 자동화 | 용접 로봇 팔 4개, 레이저 용접 팔 2개, CO2 차폐 용접 팔 16개, 로봇 팔 4개 |
품질 관리 | 11명의 품질 관리 검사원, 10단계의 품질 관리 공정, 3D 스캐너 및 X선 코팅 측정기를 포함한 6개의 테스트 장비 |
규모 | 직원 175명, 19,549m² 규모의 시설, 2003년 설립 |
HPS 36명의 연구 개발 엔지니어가 생산 시작 전에 도면을 검토합니다. 초기 설계 단계에서 DFM(설계 용이성 설계) 및 DFA(설계 결함 분석) 검토를 수행하여 설계 확정 전에 제조상의 위험을 파악할 수 있도록 지원합니다. 또한, 최초 합격률, 불량률, 설계 변경 통지 등의 지표를 추적합니다. 단순한 견적서가 아닌 실질적인 기술 솔루션을 제공합니다.
HPS 당사는 생산량의 100%를 동유럽, 동남아시아, 서유럽 및 기타 지역으로 수출합니다. 22년간의 수출 경험을 바탕으로 통관 서류, RoHS 신고 및 국제 결제 조건에 대한 전문성을 갖추고 있습니다. 영어로 원활한 소통이 가능하며, 송금(T/T), 신용장(L/C) 및 기타 결제 방식에 대한 지원을 제공합니다.
각 산업 분야는 제조 협력업체에 자체적인 기준을 적용합니다. 따라서 공급업체의 인증 및 공정 관리가 제품의 규제 환경에 부합하는지 확인해야 합니다.
자동차 부품 제조에는 IATF 16949 인증이 필수적입니다. 이 표준은 위험 관리, 결함 예방 및 지속적인 개선에 중점을 둡니다. 공급업체는 FAI, FMEA, SPC, MSA 및 PPAP 문서를 활용하여 생산을 관리해야 합니다. 전기차(EV) 프로그램은 추가적인 요구 사항을 제시합니다. 배터리 케이스, 충전 시스템 및 에너지 저장 구조는 높은 치수 균일성, 가볍지만 견고한 소재, 향상된 내식성 및 완벽한 생산 추적성을 요구합니다. 배터리 트레이, 차체 하부 구조 및 차체 부품과 같은 구성 요소에 대해 스탬핑, 저항 용접, 레이저 용접 및 하이드로포밍 공정을 수행할 수 있는 공장을 확인해야 합니다. 소재 선택 또한 중요합니다. 알루미늄 합금, 고강도 강철 및 구리 도체는 각각 조립 과정에서 특정 기능을 수행합니다.
의료기기 제조에는 오류가 발생할 여지가 없습니다. 따라서 협력업체는 모든 생산 단계에서 엄격한 요구 사항을 충족해야 합니다.
요구사항 영역 | 구체적인 요구 사항 |
|---|---|
정도 | 극도의 정밀도와 엄격한 공차 |
재료 | 316L 스테인리스강과 같은 생체 적합성 재료 |
표면 마감 | 살균에 강한 표면 마감 |
추적성 | 완전한 자재 추적성 |
규정 준수 | ISO 13485 및 FDA 규정을 엄격히 준수합니다. |
케이스 제작에는 첫 번째 패널을 절단하기 전에 마감, 마스킹, 인쇄, 하드웨어 설치 및 조립 계획을 수립해야 합니다. 이러한 작업은 치수, 기능 배치 및 생산 순서에 영향을 미칩니다. 코팅이 접지점을 가릴 수 있고, 인쇄된 라벨이 고정 장치와 충돌할 수 있습니다. 공급업체는 성형 채널, 고정 탭 및 가장자리 그로밋과 같은 케이블 관리 기능을 설계해야 합니다. PCB 장착에는 절연과 접지를 결정하는 스탠드오프가 필요합니다. 또한 산업 표준도 적용됩니다. 통신용 케이스는 EIA-310 랙 호환성이 필요하며, 의료 전자 장치는 접지 및 연면 거리에 대해 IEC 60601-1을 준수해야 합니다.
항공우주 부품 공급업체는 ISO 9001:2015 인증과 함께 AS9100 인증을 보유해야 합니다. AS9100에 따라 모든 측정 장비는 고유 식별 번호, 문서화된 교정 주기, 그리고 국가 표준 기관까지의 완벽한 추적성을 갖춰야 합니다. 귀사의 협력업체는 CMM 장비를 사용하여 부품을 검증하고 항공우주 안전 기준에 부합하는 재료 사양을 확인해야 합니다.
항공우주 부품, 특히 튜브 어셈블리, 유압 피팅 및 구조 접합면과 같은 부품은 3,000~5,000psi의 압력 범위와 -65°F~+275°F의 온도 변화 속에서도 안정적으로 작동해야 하므로, 일반적으로 ±0.005인치 또는 그보다 더 엄격한 공차를 요구합니다.
분체 도장, 양극 산화 처리, 도금과 같은 표면 처리는 가혹한 환경에서 부식 및 마모를 방지합니다. 자격을 갖춘 중국 판금 가공 파트너는 이러한 인증을 보유하고 있으며, 귀사의 프로그램에 이러한 관리 방식을 적용할 것입니다.
업체에 연락하기 전에 체계적인 접근 방식이 필요합니다. 다음 필수 사항부터 준비하세요: 완벽한 CAD 파일, 재료 사양, 두께, 표면 마감 요구 사항, 수량 및 허용 오차. 자격을 갖춘 중국 판금 가공 업체는 견적을 내기 전에 이러한 모든 항목을 요청할 것입니다.
사전 자격 심사 과정에서 이러한 공급업체 역량을 검증하십시오.
귀하의 부품에 맞는 장비 목록을 요청하시고 화상 통화를 통해 확인하십시오.
실제 인증 - 현재 공장에 적용되는 ISO 9001:2015 인증을 확인합니다.
가시적인 품질 관리 시스템 — CMM 보고서, 초도품 검사 및 배치 샘플링에 대해 문의하십시오.
관련 업계 경험을 쌓으세요. 해당 분야의 사례 연구를 찾아보세요.
원스톱 방식 vs. 다단계 방식 — 핵심 단계는 사내에서 처리되는지 확인하세요.
엔지니어링 지원 - 재료 등급 및 굽힘 반경에 대한 DFM(설계 제조성 평가) 피드백을 찾아보세요.
위기 상황에서도 효과적인 의사소통 — 24시간 이내 영어 응답 속도 테스트.
생산능력 및 납기 소요 기간에 대한 정확한 정보 제공 - 현재 가동률을 문의하세요.
투명한 가격 책정 — 금형 비용, 단가, 최소 주문 수량(MOQ)을 구분하여 제시하는 견적서를 요구하십시오.
규모 확장을 위한 전략 — 시제품 제작 능력과 대량 생산 능력을 모두 갖춘 공급업체를 선택하십시오.
다음과 같은 위험 신호에 주의하세요: 장비 목록 없음, 검사 보고서 없음, 불분명한 공구 비용, 업계 추천서 없음, 그리고 모든 요청에 즉시 "예"라고 답하는 것.
구매 주문을 발행하기 전에 초도품 검사 보고서, 재료 인증서 및 서명된 도면 수정본을 확인하십시오. 양산이 시작되기 전에 초도품 검사 보고서를 승인해야 합니다.
불량률, 정시 배송률 및 소통 대응 속도를 추적하십시오. 모든 배송 건에 대해 검사 보고서를 요청하십시오. 문제가 발생하면 시정 조치 보고서를 검토하십시오.
제품의 복잡성과 생산량에 맞춰 공급업체의 규모와 전문성을 고려하십시오. 최저가 견적보다는 검증된 품질 시스템, 엔지니어링 지원, 수출 경험을 우선시하십시오. 본격적인 생산에 앞서 시제품 또는 시범 주문으로 역량을 검증하십시오. 모든 사양, 검사 기준, 변경 관리 절차를 문서화하십시오. 위험을 완화하고 2026년까지 안정적인 공급을 확보하기 위해 이중 공급업체 전략을 고려해 보십시오. 경험이 풍부한 중국 판금 가공 업체와 협력하면 소싱이 간소화되고 품질이 향상되며 시장 진출 속도가 빨라집니다.
실시간 영상 투어를 요청하고, 사업자 등록 범위와 발급 기관을 통한 인증서 검증을 진행할 수 있습니다. HPS 사전 예고 없는 감사를 환영하며 인터텍 보고서를 제공합니다.
기본적으로 ISO 9001:2015가 필요합니다. 자동차 분야에는 IATF 16949가, 의료 프로젝트에는 ISO 13485가, 항공우주 프로그램에는 AS9100D가 필요합니다. HPS ISO 9001 및 IATF 16949 인증을 보유하고 있습니다.
대부분의 공장은 최소 주문 수량을 50개에서 100개 사이로 설정합니다. 시제품 주문은 대개 그보다 적은 수량부터 시작합니다. HPS 소량 생산을 지원하며 허용 오차를 변경하지 않고 대량 생산으로 확장할 수 있습니다.
 지금 견적을 받으세요


메시지를 남겨주세요
Wechat으로 스캔 :
WhatsApp으로 스캔 :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska

 IPv6 네트워크 지원